Shandong Taixing Advanced Material Co., Ltd.
Aktualności

Różnica między naziemnym ATH a zwykłym ATH

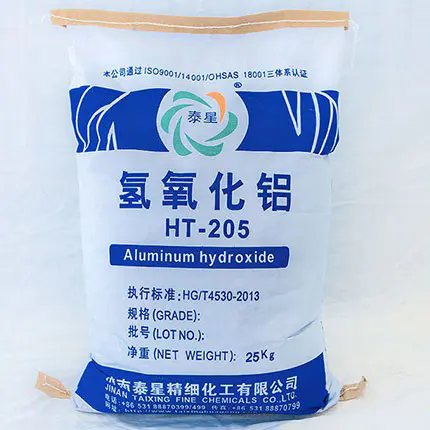
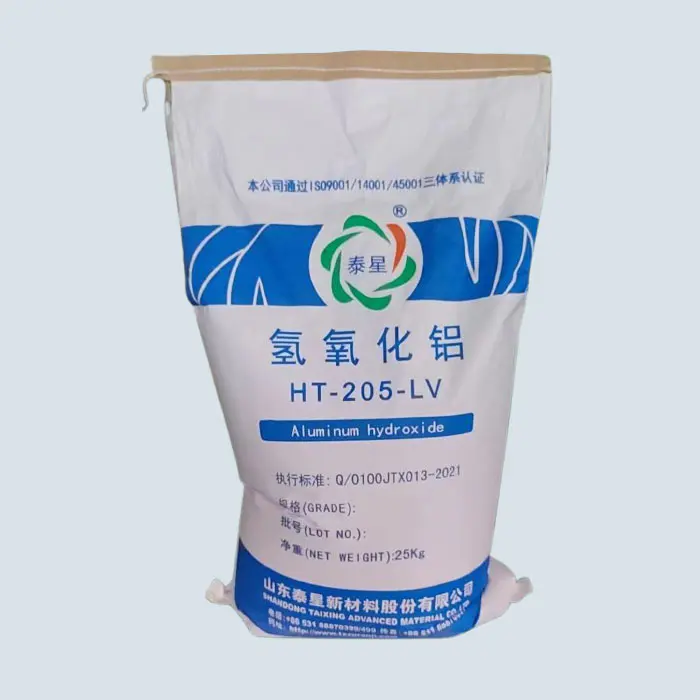
W dziedzinie polimerowych środków zmniejszających palność,wodorotlenek glinu (ATH)od dawna zajmuje podstawową pozycję na rynku środków zmniejszających palność ze względu na swoje zalety, takie jak nietoksyczność, tłumienie dymu, przyjazność dla środowiska i stosunkowo niski koszt. Jednakże zwykły ATH przygotowany tradycyjną metodą wytrącania często naraża się na ograniczenia, takie jak duża ilość wypełnienia, słaba kompatybilność i poważne straty mechaniczne, gdy spełnia coraz bardziej rygorystyczne wymagania dotyczące wysokiej wydajności materiałów polimerowych. W ostatnich latach mielący ATH (znany również jako „zmodyfikowany ATH” lub „ultrafine ATH”) głęboko przetworzony za pomocą technologii przetwarzania fizycznego stał się nową siłą, prowadzącą do ważnego ulepszenia technologii stosowania ATH. W tym artykule dogłębnie przeanalizujemy zasadnicze różnice między naziemnym ATH a zwykłym ATH z profesjonalnego punktu widzenia nauk o materiałach, chemii fizycznej powierzchni i inżynierii interfejsu materiałów kompozytowych.


Aluminum Hydroxide


I. Zasadnicza różnica pomiędzy definicją rdzenia a procesem przygotowania

Zwykły ATH: zwykle odnosi się do wodorotlenku glinu wytrąconego bezpośrednio w mokrych procesach chemicznych, takich jak proces Bayera (rozkład roztworu glinianu sodu) lub proces wodorowęglanu amonu. Jego morfologia kryształów jest przeważnie nieregularna, płytkowa, pryzmatyczna lub kulista, o szerokim rozkładzie wielkości cząstek (D50 zwykle w zakresie 10-50 μm), powierzchni hydrofilowej, zawierającej dużą liczbę grup hydroksylowych (- OH) i wykazującej silną polarność.

Szlifowanie ATH: Używając zwykłego ATH jako surowca, głębokie przetwarzanie odbywa się w procesie mechanochemicznym. Proces ten nie jest po prostu „kruszeniem”, ale raczej procesem uzyskiwania rozdrobnienia cząstek, sferoidyzacji i rekonstrukcji właściwości fizykochemicznych powierzchni pod wpływem energii mechanicznej o dużym natężeniu (takiej jak mielenie w przepływie powietrza, mielenie kulowe i mielenie średnie). Kluczowe parametry procesu obejmują pobór energii, wybór medium, kontrolę atmosfery i możliwą modyfikację powierzchni na miejscu.


Ⅱ. Wielowymiarowa analiza porównawcza nauki i wydajności

1. Mikrostruktura i morfologia

·Zwykły ATH: Struktura krystaliczna jest nienaruszona, ale zjawisko aglomeracji jest poważne (ze względu na wysoką energię powierzchniową i silne wiązania wodorowe). Szorstkie powierzchnie i ostre krawędzie mogą łatwo tworzyć punkty koncentracji naprężeń w materiałach kompozytowych.

· Mielenie ATH: Osiągnięto znaczącą regulację morfologiczną.

·Wielkość i rozkład cząstek: Średnią średnicę (D50) można zmniejszyć do 1-3 μm lub nawet do poziomu submikronowego, a rozkład wielkości cząstek (PSD) jest węższy. Według analizy dyfrakcji laserowej normy ISO 13320 rozpiętość dystrybucji jest znacznie zmniejszona.

·Wygląd: zmierzający w stronę bardziej regularnego, prawie kulistego lub quasi-sferycznego kształtu. Sferoidyzacja nie tylko zmniejsza powierzchnię właściwą, ale co ważniejsze, znacznie zmniejsza krawędzie i narożniki cząstek, co jest kluczem do poprawy płynności i właściwości mechanicznych materiałów kompozytowych.

·Stan powierzchniowy: Pod działaniem wysokoenergetycznej siły mechanicznej struktura krystaliczna powierzchni cząstek ulega częściowemu zniekształceniu lub amorfizacji, a miejsca aktywne zwiększają się, zapewniając bardziej idealne podłoże do późniejszej modyfikacji powierzchni.

2. Zachowanie w wyniku rozkładu termicznego i skuteczność zmniejszania palności

Skład chemiczny obu to Al(OH)₃, a główna reakcja rozkładu termicznego jest stała (rozkład endotermiczny rozpoczyna się w temperaturze około 200 ℃, tworząc Al₂O₃ i H₂O). Ale mikro różnice prowadzą do różnych zachowań:

·Zwykły ATH: Początek rozkładu i temperatury szczytowe są stosunkowo stężone, a pik endotermiczny jest szerszy. Duże cząstki mogą powodować nierównomierne wewnętrzne przenoszenie ciepła, wpływając na równomierność skuteczności środka zmniejszającego palność.

·Szlifowanie ATH:

· Lepsza dyspergowalność skutkuje bardziej równomiernym rozkładem w matrycy, bardziej zsynchronizowanym przenoszeniem ciepła i rozkładem oraz skuteczniejszą absorpcją ciepła i efektami chłodzenia.

·Większa powierzchnia właściwa (która może jeszcze wzrosnąć ze względu na ultradrobne rozdrobnienie przy tej samej masie po sferoidyzacji) oznacza większy obszar reakcji kontaktu ze źródłem płomienia/ciepła, który może szybciej rozproszyć ciepło i uwolnić parę wodną w celu rozcieńczenia gazów palnych.

·Pozostałości z rozkładu (Al₂O₃) mogą tworzyć gęstszą i bardziej ciągłą ochronną warstwę ceramiczną ze względu na drobniejsze cząstki prekursora, co daje lepszy efekt barierowy.

3. Oddziaływanie interfejsu z matrycą polimerową

Jest to rdzeń decydujący o ostatecznych właściwościach mechanicznych materiałów kompozytowych.

·Zwykły ATH: Mocno polarne powierzchnie mają słabą kompatybilność z niepolarnymi/słabo polarnymi polimerami (takimi jak PP, PE, EVA). Wiązanie na granicy faz jest słabe, tworząc „słabą warstwę graniczną”. Przy wysokim poziomie napełnienia (często wymagającym > 60%, aby spełnić wymagania dotyczące ognioodporności) wytrzymałość na rozciąganie, udarność i wydłużenie przy zerwaniu materiału są poważnie zagrożone.

·Szlifowanie ATH:

· Lepsza zdolność adaptacji fizycznej: Sferyczne cząstki mają doskonałą płynność w stopionych polimerach, przy ciaśniejszym upakowaniu i zmniejszonych naprężeniach wewnętrznych, niższej lepkości stopu (przy tej samej ilości wypełnienia) i znacznie poprawiają wydajność przetwarzania (taką jak prędkość wytłaczania i płynność wtrysku).

·Wzmocnienie wiązania powierzchni: Powierzchnia aktywowana siłą mechaniczną jest bardziej podatna na wiązania chemiczne lub silną adsorpcję za pomocą modyfikatorów powierzchni (takich jak silan, tytanian, glinianowe środki sprzęgające). Energia powierzchniowa zmodyfikowanego mielonego ATH jest zmniejszona, a zwilżalność i splątanie z łańcuchami polimerowymi są zwiększone, osiągając przejście od „fizycznego wypełnienia” do „wzmocnienia powierzchni międzyfazowej”.

4. Kompleksowe wykonanie aplikacji

Wymiar wydajności Zwykły ATH Szlifowanie ATH (szczególnie po modyfikacji powierzchni)
Skuteczność zmniejszania palności Dostateczny, może spełnić standard przy dużej objętości napełnienia Lepiej, może zmniejszyć ilość wypełnienia (5-15% przestrzeni redukcji) przy tym samym poziomie środka zmniejszającego palność
Właściwości mechaniczne Poważne pogorszenie, wysoka kruchość Znacząca retencja, przy znacznie wyższych współczynnikach retencji udarności i wytrzymałości na rozciąganie niż w przypadku zwykłych systemów napełniania ATH
Skrawalność Wysoka lepkość stopu, wysoki moment obrotowy, wysokie zużycie energii Dobra płynność, można obniżyć temperaturę przetwarzania, zwiększyć wydajność produkcyjną i zmniejszyć zużycie sprzętu
Wygląd produktu Chropowatość powierzchni, niski połysk Gładka powierzchnia, delikatny dotyk, zwiększony połysk, sprzyja koloryzacji
Właściwości elektryczne Ze względu na wchłanianie wilgoci i zanieczyszczeń rezystywność objętościowa jest niestabilna Bardziej stabilny, szczególnie odpowiedni do pól o wysokich wymaganiach dotyczących parametrów elektrycznych, takich jak przewody i kable


Ⅲ. Wniosek

Szlifowanie ATHnie jest prostym zamiennikiem zwykłego ATH, ale wysokowydajnym materiałem ognioodpornym, który osiąga zintegrowany projekt morfologii powierzchni struktury poprzez zaawansowane procesy mechanochemiczne. Jego podstawowa wartość polega na:

1. Nieodłączna sprzeczność pomiędzy wysoką płynnością napełniania i przetwarzania, a także właściwościami mechanicznymi została rozwiązana poprzez optymalizację kształtu (ultrarafinacja, sferoidyzacja).

2. Poprzez aktywację i modyfikację powierzchni zasadniczo poprawiono przyczepność powierzchni styku z matrycą polimerową, przekształcając „obojętny wypełniacz” w „składnik zwiększający funkcjonalność”.

3. Poprawiając jednorodność i skuteczność działania środka zmniejszającego palność, zapewnia możliwość „zmniejszenia i zwiększenia wydajności” bezhalogenowych receptur środków zmniejszających palność oraz projektowania produktów o cieńszych ściankach lub wyższych wydajnościach.


Powiązane wiadomości
Zostaw mi wiadomość
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć