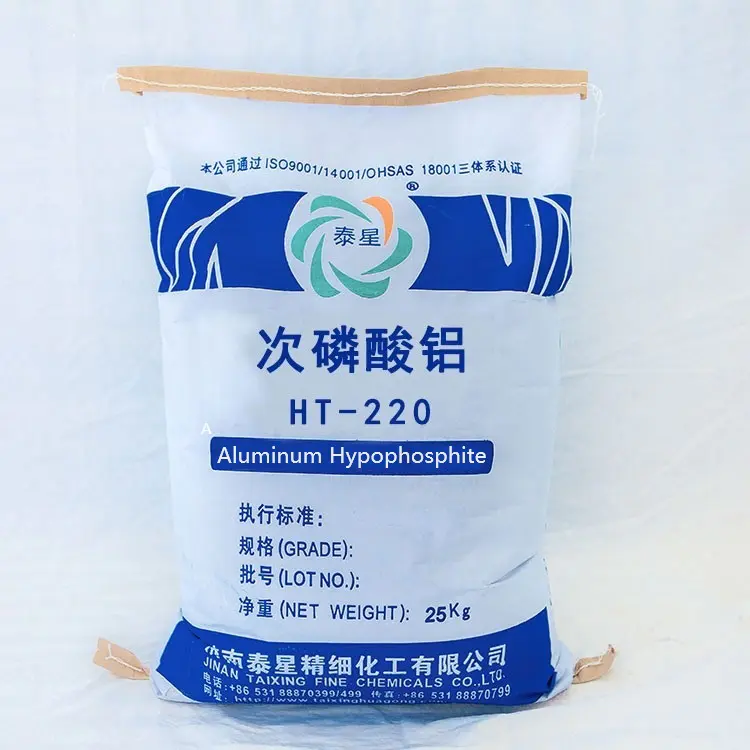
Podfosforyn glinu (AHP)jest wysokowydajnym, bezhalogenowym środkiem zmniejszającym palność, a jego stabilność podczas długotrwałego przechowywania jest ważnym warunkiem zapewnienia stałej jakości produktów końcowych. Podstawową kwestią, która budzi powszechne zaniepokojenie w branży, jest to, czy pochłania ona wilgoć? Jakie są skutki wchłaniania wilgoci? A jak to naukowo przechowywać? Artykuł ten przeniknie powierzchnię i zapewni kompletny system poznawczy i plan zarządzania z perspektywy korelacji pomiędzy strukturą kryształu, chemią fizyczną powierzchni i właściwościami materiału.
Po pierwsze, zasadniczy wniosek jest taki, że podfosforyn glinu ma pewną tendencję do higroskopijności, ale jego higroskopijność jest znacznie niższa niż w przypadku wielu innych soli nieorganicznych (takich jak polifosforan amonu APP), co mieści się w kontrolowanym zakresie. Istotę i stopień wchłaniania wilgoci określają następujące czynniki:
Wzór chemiczny podfosforynu glinu to Al (H ₂ PO ₂) ∝, a jego struktura krystaliczna nie zawiera dużej ilości wody krystalicznej. Różni się on zasadniczo od wodorotlenku glinu [Al (OH) ∝] lub niektórych uwodnionych boranów. Jego absorpcja wilgoci wynika głównie z:
·Powierzchniowa adsorpcja fizyczna: Grupy polarne obecne na powierzchni cząstek (takie jak końcowe - OH, P=O itp.) adsorbują cząsteczki wody w powietrzu poprzez wiązania wodorowe.
· Kondensacja kapilarna: W przypadku drobnych proszków kapilara utworzona przez szczeliny pomiędzy cząsteczkami może powodować kondensację pary wodnej w środowiskach o wysokiej wilgotności.
·Powierzchnia właściwa: Im drobniejszy rozmiar cząstek (np. w skali nano lub bardzo drobnej), tym większa powierzchnia właściwa, im bardziej odsłonięte miejsca polarne, tym większa szybkość absorpcji wilgoci i wyższa równowaga zdolności absorpcji wilgoci. Jest to główny powód bardziej rygorystycznych wymogów dotyczących przechowywania najdrobniejszych proszków.
·Stan chemiczny powierzchni: AHP z modyfikacją hydrofobową powierzchni (taką jak obróbka silanowym środkiem sprzęgającym) znacznie zmniejszy jej higroskopijność. Warstwa organiczna utworzona przez środki sprzęgające na powierzchni cząstek skutecznie osłania grupy polarne i jest kluczową technologią poprawiającą stabilność przechowywania.
·Temperatura i wilgotność otoczenia: Wilgotność względna (RH) powietrza jest zależna od czynników zewnętrznych. Im wyższa wilgotność, tym wyższa zawartość wilgoci, przy której osiągana jest równowaga absorpcji wilgoci. Wzrost temperatury zwykle przyspiesza proces kinetyki higroskopijnej.
Absorpcja śladowych wilgoci może wydawać się nieszkodliwa, ale w przypadku polimerowych materiałów kompozytowych wywołane przez nią łańcuchowe reakcje chemiczne i zmiany fizyczne mogą prowadzić do poważnych konsekwencji:
·To jest najpoważniejsze i ukryte ryzyko. Jeśli woda zaadsorbowana przez AHP nie zostanie całkowicie usunięta podczas przetwarzania (zwykle> 250 ℃), cząsteczki wody staną się silnymi katalizatorami hydrolizy w stanie stopionym w wysokiej temperaturze.
·Wpływ na poliester (PBT/PET) i poliamid (PA): Wilgoć może szybko odciąć wiązania estrowe lub amidowe tych polimerów, powodując gwałtowny spadek masy cząsteczkowej (samoistne zmniejszenie lepkości), objawiający się utratą wytrzymałości stopu, kruchością produktu i załamaniem właściwości mechanicznych. Proces ten może zachodzić po cichu w wytłaczarkach lub wtryskarkach.
· Wilgoć zaadsorbowana na powierzchni może zmienić początkową ścieżkę rozkładu i temperaturęAHPzakłócać jego precyzyjny, synergistyczny mechanizm zmniejszający palność z matrycą polimerową i może prowadzić do wahań lub niezgodności poziomów środka zmniejszającego palność.
·Po wchłonięciu wilgoci następuje aglomeracja pomiędzy cząstkami na skutek efektu mostka płynnego, co skutkuje zmniejszeniem płynności i trudnościami w automatycznym dozowaniu, co może prowadzić do defektów nierównomiernej dyspersji w produkcie końcowym.
W oparciu o powyższe zrozumienie proponujemy systematyczny plan przechowywania „przede wszystkim zapobieganie, jako uzupełnienie monitorowanie”.
Izoluj wilgoć, kontroluj temperaturę, uszczelniaj opakowanie, pierwsze weszło, pierwsze wyszło.
1. Specyfikacje opakowań
·Preferowane: Opakowanie dwuwarstwowe. Warstwa wewnętrzna to gruba torba z folii polietylenowej (PE) zgrzewana na gorąco, natomiast warstwa zewnętrzna to odporna na wilgoć torba z papieru kraft lub torba z kompozytu aluminiowo-plastikowego. W przypadku zastosowań o wysokich wymaganiach worek wewnętrzny można napełnić suchym azotem i zamknąć.
·Opakowanie duże: Worek tonowy powinien być wyłożony odporną na wilgoć folią PE, a wylot powinien być szczelnie zamknięty za pomocą opasek zaciskowych.
2. Wymagania dotyczące środowiska przechowywania
·Magazyn: Należy przechowywać go w chłodnym, suchym i dobrze wentylowanym miejscu. Zaleca się utrzymywanie temperatury otoczenia poniżej 25 ℃ i wilgotności względnej poniżej 50% RH.
·Nie mieszać z substancjami chemicznymi takimi jak mocne kwasy, mocne zasady, utleniacze itp.
·Umiejscowienie: Poduszki do przechowywania w formie tacy, przechowywane z dala od ścian i podłóg, aby zapobiec przedostawaniu się wilgoci do podłoża.
3. Środki zapobiegające zawilgoceniu podczas użytkowania
·Gotowy do użycia po otwarciu worka: Po otwarciu opakowania cały worek materiałów należy wrzucić do układu mieszania podsuszającego lub jak najszybciej wykorzystać.
· Postępowanie z niewykorzystanymi materiałami: Jeżeli worek po otwarciu nie zostanie zużyty, należy go natychmiast ponownie szczelnie zamknąć lub przenieść do szczelnego pojemnika ze środkiem osuszającym. Nie zaleca się długotrwałego wystawiania materiałów rozpakowanych na otwarte środowisko warsztatowe.
· Proces wstępnego suszenia (zdecydowanie zalecany): W przypadku systemów żywic, takich jak PA i PBT, które są wyjątkowo wrażliwe na wilgoć, zdecydowanie zaleca się wstępne wysuszenie AHP razem z żywicą przed zmieszaniem. Typowe warunki suszenia to: suszenie w temperaturze 80-100 ℃ przez 3-4 godziny w bębnie próżniowym lub piecu z obiegiem gorącego powietrza. To nie tylko usuwa zaadsorbowaną wodę, ale także zapewnia bezpieczeństwo przetwarzania.
4. Monitorowanie i potwierdzanie jakości
·Inspekcja fabryczna: Zmierz początkową zawartość wilgoci w produkcie (np. metodą Karla Fischera) i ustal dane porównawcze.
·Regularna kontrola: W przypadku materiałów magazynowych, szczególnie tych z niewielkimi uszkodzeniami opakowania lub opakowaniami otwartymi, należy regularnie sprawdzać, czy nie są zbite.
·Potwierdzenie przed użyciem: Jeżeli istnieją jakiekolwiek wątpliwości co do stanu wyschnięcia materiału, przed użyciem należy przeprowadzić prosty „test palca stopionego” lub obróbkę na małą skalę, aby sprawdzić, czy w stopie znajdują się pęcherzyki i czy występują jakiekolwiek nieprawidłowości w działaniu produktu.
Higroskopijnośćpodfosforyn glinunie jest wadą nie do pokonania, ale parametrem technicznym, który można w pełni kontrolować dzięki naukowemu zrozumieniu i rygorystycznym standardom. Zrozumienie mechanizmu wchłaniania wilgoci pozwala nam przejść od reakcji biernej do aktywnej profilaktyki.
Dla producentów materiałów kompozytowych ustanowienie i wdrożenie rygorystycznych standardowych procedur operacyjnych dotyczących przechowywania i obróbki wstępnej (SOP) AHP jest równie ważne, jak wybór niezawodnego dostawcy. Jest to nie tylko niezbędny środek zapewniający stabilność materiału, ale także kamień węgielny zapewniający, że wysokowydajna formuła zmniejszająca palność będzie mogła wielokrotnie i niezawodnie spełniać swoje założenia projektowe w każdej produkcji, chroniąc w ten sposób reputację produktu i wydajność produkcji. Dostarczane przez nas produkty podfosforynu glinu zostały poddane rygorystycznej obróbce suszenia i są pakowane z materiałów odpornych na wilgoć. Jeśli potrzebujesz niestandardowych sugestii dotyczących rozwiązań w zakresie przechowywania i obróbki wstępnej, dostosowanych do konkretnego środowiska fabrycznego (szczególnie w obszarach o dużej wilgotności) lub w celu uzyskania parametrów procesu wstępnego suszenia, możesz w każdej chwili skontaktować się z naszym zespołem pomocy technicznej.